

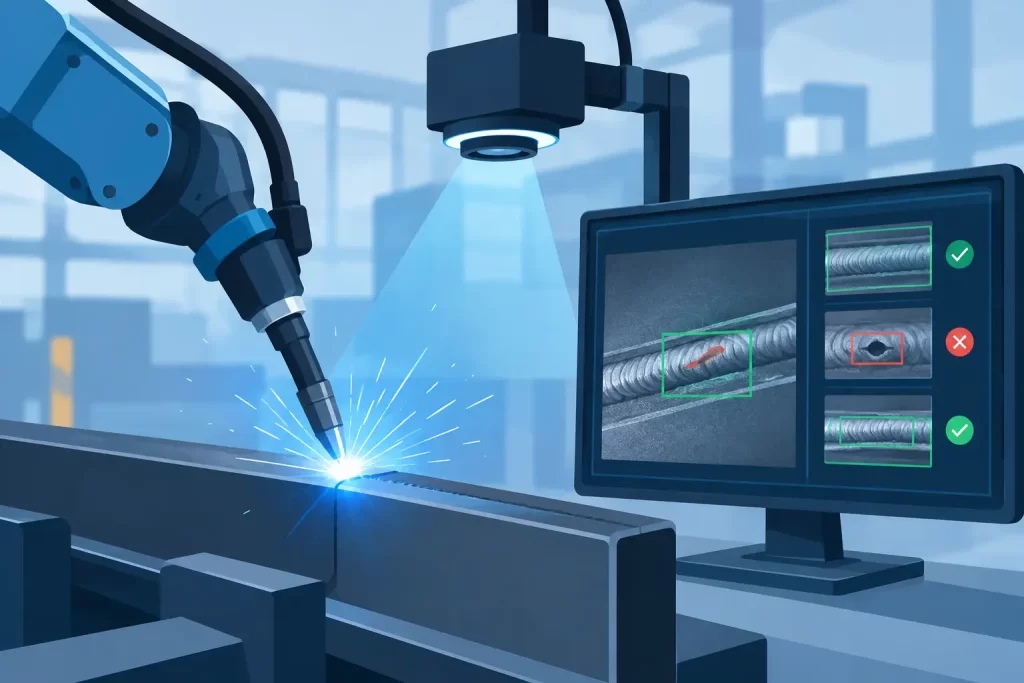
Uma célula de soldadura que produz centenas de peças por turno não pode depender de um operador para detetar cada mordedura, conjunto de poros ou perfil de cordão inconsistente à velocidade da linha. Então, a IA consegue reconhecer defeitos de soldadura? Sim, quando o sistema é treinado com dados relevantes do processo e implementado com sensores capazes de realmente revelar o defeito. Não substitui a engenharia de soldadura nem os procedimentos de inspeção qualificados. É uma camada de reconhecimento capaz de identificar padrões, classificar riscos e desencadear ações com rapidez suficiente para influenciar a produção.
A IA consegue reconhecer defeitos de soldadura de forma fiável?
A IA consegue reconhecer muitos defeitos de soldadura, especialmente condições visíveis da superfície e anomalias de processo repetíveis. Sistemas baseados em câmaras podem identificar descontinuidades como salpicos excessivos, mordedura, sobreposição, enchimento incompleto, fissuras visíveis à superfície, largura inconsistente do cordão e geometria irregular da junta. A mesma abordagem de reconhecimento pode também avaliar a presença, localização, continuidade e alinhamento da soldadura.
A fiabilidade depende menos da expressão “inspeção com IA” do que de toda a cadeia de medição. A qualidade da imagem, iluminação, posição da câmara, apresentação da peça, material da soldadura, geometria da junta e qualidade do conjunto de treino determinam aquilo que o modelo consegue reconhecer. Um modelo treinado com imagens limpas de um único perfil de cordão pode apresentar fraco desempenho quando aplicado a aço inoxidável refletor, ângulos de tocha variáveis ou um dispositivo de fixação diferente.
A questão prática não é, portanto, saber se a IA consegue reconhecer todos os defeitos de soldadura. É saber se uma configuração de sensores definida consegue detetar classes específicas de defeitos com uma probabilidade de deteção e uma taxa de falsos alarmes aceitáveis para um determinado processo de soldadura.
Defeitos superficiais e internos exigem dados diferentes
A visão artificial é altamente eficaz quando um defeito altera a superfície visível da soldadura. Com iluminação estável e geometria de visualização controlada, um sistema de reconhecimento treinado pode classificar condições visuais de forma rápida e consistente. Isto é útil em células de soldadura robotizada, linhas de montagem automatizadas e estações de inspeção de fim de linha onde a posição da peça e o tempo de ciclo são conhecidos.
Nem todos os defeitos críticos são visíveis. Falta de fusão, penetração incompleta, porosidade interna e fissuras incorporadas podem exigir dados ultrassónicos, radiográficos, de correntes de Foucault, térmicos, acústicos, elétricos ou formas de onda do processo. A IA não elimina a física da inspeção. Analisa apenas os sinais que lhe são disponibilizados.
Por exemplo, um sistema de IA pode processar formas de onda de corrente e tensão de soldadura para reconhecer assinaturas associadas à instabilidade do arco ou ao risco de penetração insuficiente. Um sensor de vibração ou sensor acústico pode detetar alterações no comportamento do processo. Uma varredura ultrassónica pode fornecer dados para a classificação de indicações subsuperficiais. Em cada caso, o modelo deve ser treinado com base em resultados verificados, e não em suposições baseadas apenas na aparência do sinal.
Esta distinção é importante na aquisição e no desenho do sistema. Um modelo visual de elevado desempenho não deve ser apresentado como prova da integridade interna da soldadura, a menos que o sensor selecionado e o método de validação suportem essa conclusão.
O que necessita um sistema de inspeção com IA preparado para produção
Um sistema útil de reconhecimento de soldaduras combina deteção, treino, lógica de decisão e integração com a célula de produção. O modelo de IA é apenas um dos componentes.
Em primeiro lugar, o sensor deve fornecer dados repetíveis. Para inspeção visual, isto significa normalmente iluminação controlada, óticas adequadas, distância de trabalho fixa e disposições mecânicas que minimizem reflexos, oclusão e contaminação. Para monitorização do processo, significa aquisição sincronizada de corrente, tensão, alimentação de arame, velocidade de deslocamento, áudio ou outros sinais relevantes.
Em segundo lugar, os dados de treino devem representar a variação real da produção. Devem incluir soldaduras aceitáveis, bem como tipos de defeitos confirmados, vários lotes de material, alterações normais no acabamento superficial e variações realistas de contaminação ou iluminação. Se os defeitos raros forem a principal preocupação, recolher e rotular exemplos suficientes pode ser a parte mais difícil do projeto. As equipas podem complementar exemplos ocorridos naturalmente com ensaios controlados, mas essas amostras ainda precisam de se assemelhar aos modos de falha reais.
Em terceiro lugar, os limiares de decisão devem refletir o custo operacional. Uma aceitação falsa pode permitir que uma peça não conforme avance no processo. Uma rejeição falsa pode gerar retrabalho desnecessário, interromper a produção e reduzir a confiança no sistema. O limiar correto será diferente entre uma soldadura cosmética numa caixa não crítica e um componente estrutural crítico para a segurança.
Finalmente, o sistema deve comunicar o resultado numa forma que a célula consiga utilizar. Pode ser uma saída aprovado/reprovado, uma categoria de defeito, um valor de confiança, uma imagem de inspeção guardada ou um sinal para desviar a peça para revisão secundária. A rastreabilidade é frequentemente tão valiosa como a decisão imediata, especialmente quando as equipas de qualidade precisam de investigar defeitos recorrentes por turno, máquina, programa ou lote de material.
Porque a Edge AI se adequa às operações de soldadura
As linhas de soldadura constituem um forte caso de utilização para reconhecimento baseado no edge. As decisões precisam frequentemente de ser tomadas durante ou imediatamente após o ciclo de soldadura, enquanto a peça ainda pode ser retrabalhada ou removida. Enviar continuamente vídeo de alta resolução ou sinais rápidos do processo para uma plataforma cloud remota pode acrescentar latência, consumir capacidade de rede e complicar a operação em ambientes industriais restritos.
Um controlador edge pode adquirir dados dos sensores, executar o reconhecimento localmente e transmitir apenas o resultado, o registo do evento ou uma imagem de evidência selecionada para os sistemas da fábrica. Isto suporta tempos de resposta determinísticos e mantém a inspeção ativa quando a conectividade externa não está disponível. Também reduz a necessidade de transferir dados de fabrico sensíveis para fora das instalações.
Para controladores neurais industriais treináveis, a operação embebida de baixo consumo é particularmente útil quando a inspeção precisa de ser adicionada a equipamento existente sem instalar um servidor de elevado consumo em cada estação. A seleção do hardware continua a depender da complexidade do modelo, largura de banda dos sensores, tempo de ciclo necessário e número de pontos de inspeção simultâneos. Uma pequena estação que verifica a presença de um cordão não é arquiteturalmente equivalente a um sistema multicâmara que analisa uma geometria de soldadura complexa.
A NeuroTechnologijos aplica esta abordagem orientada para o edge através de controladores neurais treináveis e módulos de software capazes de processar imagens, vídeo, áudio, vibração e outros sinais não estruturados em ambientes industriais. Essa flexibilidade é relevante porque a qualidade da soldadura raramente é explicada por uma única fonte de dados.
A IA deve classificar o risco, não ocultar a incerteza
O modelo de implementação mais robusto utiliza IA para tornar a inspeção mais consistente e reativa, preservando ao mesmo tempo os fluxos de trabalho qualificados de inspeção humana e ensaios não destrutivos. A IA pode sinalizar imediatamente uma anomalia, associá-la a um registo de produção e direcionar a atenção para a peça ou segmento de soldadura correto. Também pode revelar uma deriva gradual que pode não provocar uma rejeição evidente até o processo se afastar significativamente da sua janela operacional ideal.
No entanto, a saída de um classificador não constitui automaticamente uma decisão final de aceitação. O sistema pode identificar uma indicação que necessita de revisão segundo o código aplicável, especificação do cliente ou critérios internos de aceitação. Em aplicações regulamentadas, recipientes sob pressão, aeroespaciais ou críticas para a segurança, continuam a aplicar-se os requisitos de autoridade de aceitação, documentação, calibração e validação.
É também aqui que a evidência explicável se torna importante. Operadores e engenheiros de qualidade precisam de ter acesso à região da imagem, intervalo da forma de onda ou padrão do sensor que originou o alerta. Uma saída aprovado/reprovado de caixa negra sem contexto preservado é difícil de diagnosticar, melhorar ou defender durante uma auditoria.
Uma forma sensata de começar
Comece com um objetivo de inspeção bem definido e restrito. Exemplos incluem confirmar a presença de soldadura numa junta conhecida, detetar mordedura superficial acima de um limiar definido ou reconhecer comportamento instável do arco correlacionado com retrabalho. Estabeleça a linha de base atual através de inspeção manual e registos de qualidade verificados e depois avalie se o sistema de IA melhora a velocidade de deteção, repetibilidade ou resposta do processo.
O projeto-piloto deve incluir condições difíceis, mas normais: variações entre peças, mudanças de turno, dispositivos de fixação sujos, reflexos realistas e mudanças de consumíveis. Uma demonstração com amostras selecionadas é útil, mas não estabelece o desempenho em produção. O sistema deve ser testado com dados separados do treino e em operação real, com as classificações de defeitos confirmadas pelo método de inspeção adequado.
Quando os resultados forem estáveis, integre a saída do reconhecimento no plano de controlo. Defina o que acontece após um alerta, quem analisa casos ambíguos, como os modelos são atualizados e como o desempenho é monitorizado ao longo do tempo. Os processos de soldadura mudam com o desgaste de ferramentas, fornecimento de materiais, revisões de programas e ajustes dos operadores. Os sistemas de reconhecimento precisam da mesma manutenção disciplinada que outros equipamentos de medição da produção.
A IA é mais valiosa quando transforma a inspeção de um ponto de controlo de qualidade atrasado num sinal rápido de feedback para o processo de soldadura. Comece pelo mecanismo de defeito que gera maior custo ou risco, escolha sensores capazes de o observar realmente e valide o resultado segundo as normas que o produto precisa de cumprir.
