

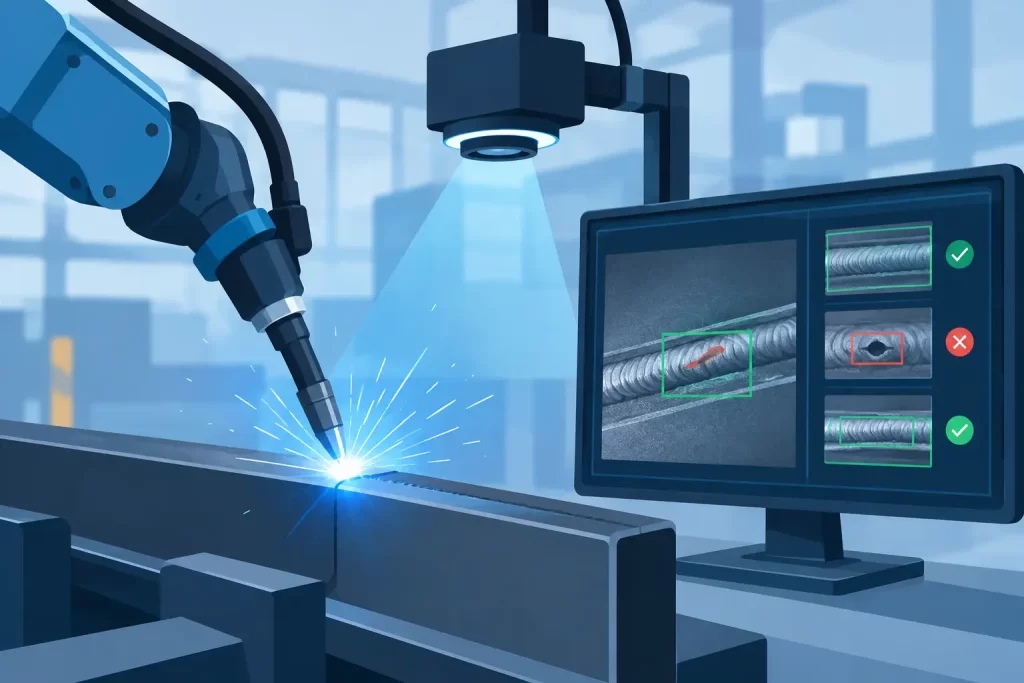
Una célula de soldadura que produce cientos de piezas por turno no puede depender de que un operador detecte cada socavado, grupo de poros o perfil de cordón inconsistente a la velocidad de la línea. Entonces, ¿puede la IA reconocer defectos de soldadura? Sí, cuando el sistema está entrenado con datos relevantes del proceso y se despliega con sensores capaces de revelar realmente el defecto. No sustituye a la ingeniería de soldadura ni a los procedimientos de inspección cualificados. Es una capa de reconocimiento capaz de identificar patrones, clasificar el riesgo y activar acciones con suficiente rapidez como para influir en la producción.
¿Puede la IA reconocer defectos de soldadura de forma fiable?
La IA puede reconocer numerosos defectos de soldadura, especialmente condiciones superficiales visibles y anomalías repetibles del proceso. Los sistemas basados en cámaras pueden identificar discontinuidades como salpicaduras excesivas, socavado, solapamiento, relleno incompleto, grietas visibles en la superficie, anchura inconsistente del cordón y geometría irregular de la unión. El mismo enfoque de reconocimiento también puede evaluar la presencia, ubicación, continuidad y alineación de la soldadura.
La fiabilidad depende menos de la expresión «inspección con IA» que de toda la cadena de medición. La calidad de imagen, la iluminación, la posición de la cámara, la presentación de la pieza, el material de la soldadura, la geometría de la unión y la calidad del conjunto de entrenamiento determinan lo que el modelo puede reconocer. Un modelo entrenado con imágenes limpias de un único perfil de cordón puede rendir mal cuando se utiliza con acero inoxidable reflectante, cambios en el ángulo de la antorcha o un dispositivo de fijación diferente.
La cuestión práctica, por tanto, no es si la IA puede reconocer todos los defectos de soldadura. Es si una configuración determinada de sensores puede detectar clases específicas de defectos con una probabilidad de detección y una tasa de falsas llamadas aceptables para un proceso de soldadura concreto.
Los defectos superficiales e internos requieren datos diferentes
La visión artificial es muy eficaz cuando un defecto modifica la superficie visible de la soldadura. Con una iluminación estable y una geometría de observación controlada, un sistema de reconocimiento entrenado puede clasificar las condiciones visuales de forma rápida y consistente. Esto resulta útil en células de soldadura robotizada, líneas de montaje automatizadas y estaciones de inspección de final de línea en las que se conocen la posición de la pieza y el tiempo de ciclo.
No todos los defectos críticos son visibles. La falta de fusión, penetración incompleta, porosidad interna y grietas embebidas pueden requerir datos ultrasónicos, radiográficos, de corrientes de Foucault, térmicos, acústicos, eléctricos o formas de onda del proceso. La IA no elimina la física de la inspección. Analiza únicamente las señales que se ponen a su disposición.
Por ejemplo, un sistema de IA puede procesar formas de onda de corriente y tensión de soldadura para reconocer firmas asociadas con inestabilidad del arco o riesgo de penetración insuficiente. Un sensor de vibración o sensor acústico puede detectar un cambio en el comportamiento del proceso. Un escaneo ultrasónico puede proporcionar datos para clasificar indicaciones subsuperficiales. En todos los casos, el modelo debe entrenarse con resultados verificados y no con suposiciones basadas únicamente en la apariencia de la señal.
Esta distinción es importante tanto en la adquisición como en el diseño del sistema. Un modelo visual de alto rendimiento no debe presentarse como prueba de la integridad interna de una soldadura salvo que el sensor seleccionado y el método de validación permitan respaldar esa conclusión.
Qué necesita un sistema de inspección con IA preparado para producción
Un sistema útil de reconocimiento de soldaduras combina sensores, entrenamiento, lógica de decisión e integración con la célula de producción. El modelo de IA es solo uno de sus componentes.
En primer lugar, el sensor debe proporcionar datos repetibles. En inspección visual, normalmente significa iluminación controlada, óptica adecuada, distancia de trabajo fija y disposiciones mecánicas que minimicen los reflejos, la oclusión y la contaminación. Para monitorización del proceso, significa adquisición sincronizada de corriente, tensión, alimentación de hilo, velocidad de desplazamiento, audio u otras señales relevantes.
En segundo lugar, los datos de entrenamiento deben representar la variación real de la producción. Deben incluir soldaduras aceptables, así como tipos de defectos confirmados, diferentes lotes de material, cambios normales en el acabado superficial y variaciones realistas de contaminación o iluminación. Si los defectos raros son la principal preocupación, recopilar y etiquetar suficientes ejemplos puede ser la parte más difícil del proyecto. Los equipos pueden complementar los ejemplos naturales con pruebas controladas, pero esas muestras deben seguir representando modos de fallo reales.
En tercer lugar, los umbrales de decisión deben reflejar el coste operativo. Una aceptación falsa puede permitir que una pieza no conforme continúe aguas abajo. Un falso rechazo puede generar retrabajo innecesario, detener la producción y reducir la confianza en el sistema. El umbral adecuado será diferente para una soldadura cosmética en una carcasa no crítica y para un componente estructural crítico para la seguridad.
Por último, el sistema debe comunicar el resultado en una forma que la célula pueda utilizar. Puede ser una salida aprobado/rechazado, una categoría de defecto, una puntuación de confianza, una imagen de inspección almacenada o una señal para desviar la pieza a una revisión secundaria. La trazabilidad suele ser tan valiosa como la decisión inmediata, especialmente cuando los equipos de calidad necesitan investigar defectos recurrentes por turno, máquina, programa o lote de material.
Por qué Edge AI encaja en las operaciones de soldadura
Las líneas de soldadura representan un caso especialmente sólido para el reconocimiento basado en edge. Las decisiones suelen tener que tomarse durante el ciclo de soldadura o inmediatamente después, mientras la pieza todavía puede repararse o retirarse. Enviar continuamente vídeo de alta resolución o señales rápidas del proceso a una plataforma remota en la nube puede añadir latencia, consumir capacidad de red y complicar el funcionamiento en entornos industriales restringidos.
Un controlador edge puede adquirir datos de sensores, ejecutar el reconocimiento localmente y transmitir únicamente el resultado, el registro del evento o una imagen de evidencia seleccionada a los sistemas de planta. Esto favorece tiempos de respuesta deterministas y mantiene activa la inspección cuando no existe conectividad externa. También reduce la necesidad de trasladar datos de fabricación sensibles fuera de las instalaciones.
En controladores neuronales industriales entrenables, el funcionamiento embebido de bajo consumo resulta especialmente útil cuando la inspección debe añadirse a equipos existentes sin instalar un servidor de alto consumo en cada estación. La selección del hardware sigue dependiendo de la complejidad del modelo, el ancho de banda de los sensores, el tiempo de ciclo requerido y el número de puntos de inspección simultáneos. Una pequeña estación que verifica la presencia del cordón no es arquitectónicamente equivalente a un sistema multicámara que analiza geometrías de soldadura complejas.
NeuroTechnologijos aplica este enfoque orientado al edge mediante controladores neuronales entrenables y módulos de software capaces de procesar imágenes, vídeo, audio, vibración y otras señales no estructuradas en entornos industriales. Esta flexibilidad es relevante porque la calidad de una soldadura rara vez puede explicarse mediante una única fuente de datos.
La IA debe clasificar el riesgo, no ocultar la incertidumbre
El modelo de despliegue más sólido utiliza la IA para hacer que la inspección sea más consistente y rápida, manteniendo al mismo tiempo los flujos de trabajo cualificados de inspección humana y ensayos no destructivos. La IA puede señalar una anomalía inmediatamente, asociarla con un registro de producción y dirigir la atención a la pieza o segmento de soldadura correspondiente. También puede revelar una deriva gradual que no genere un rechazo evidente hasta que el proceso se haya alejado considerablemente de su ventana operativa preferida.
Sin embargo, la salida de un clasificador no constituye automáticamente una decisión final de aceptación. El sistema puede identificar una indicación que requiera revisión según el código aplicable, la especificación del cliente o los criterios internos de aceptación. En aplicaciones reguladas, recipientes a presión, aeroespaciales o críticas para la seguridad, continúan aplicándose los requisitos de autoridad de aceptación, documentación, calibración y validación.
Aquí también es donde importa disponer de evidencias explicables. Los operadores y los ingenieros de calidad necesitan acceso a la región de la imagen, intervalo de forma de onda o patrón del sensor que provocó la alerta. Una salida de caja negra aprobado/rechazado sin contexto conservado resulta difícil de diagnosticar, mejorar o defender durante una auditoría.
Una forma sensata de empezar
Empiece con un único objetivo de inspección claramente definido. Algunos ejemplos son confirmar la presencia de soldadura en una unión conocida, detectar socavado superficial por encima de un umbral definido o reconocer un comportamiento inestable del arco que se correlacione con retrabajo. Establezca la referencia actual mediante inspección manual y registros de calidad verificados y, a continuación, mida si el sistema de IA mejora la velocidad de detección, la repetibilidad o la respuesta del proceso.
El proyecto piloto debe incluir condiciones difíciles pero normales: variación entre piezas, cambios de turno, dispositivos de fijación sucios, reflejos realistas y cambios de consumibles. Una demostración con muestras seleccionadas resulta útil, pero no establece el rendimiento en producción. El sistema debe probarse con datos reservados y en funcionamiento real, confirmando las clasificaciones de defectos mediante el método de inspección adecuado.
Cuando los resultados sean estables, integre la salida del reconocimiento en el plan de control. Defina qué ocurre después de una alerta, quién revisa los casos ambiguos, cómo se actualizan los modelos y cómo se monitoriza el rendimiento a lo largo del tiempo. Los procesos de soldadura cambian con el desgaste de herramientas, el suministro de materiales, las revisiones de programas y los ajustes realizados por los operadores. Los sistemas de reconocimiento necesitan el mismo mantenimiento disciplinado que otros equipos de medición de producción.
La IA aporta más valor cuando transforma la inspección de un punto de control de calidad retrasado en una señal rápida de retroalimentación para el proceso de soldadura. Empiece por el mecanismo de defecto que genere mayor coste o riesgo, seleccione sensores que realmente puedan observarlo y valide el resultado con respecto a las normas que debe cumplir el producto.
