

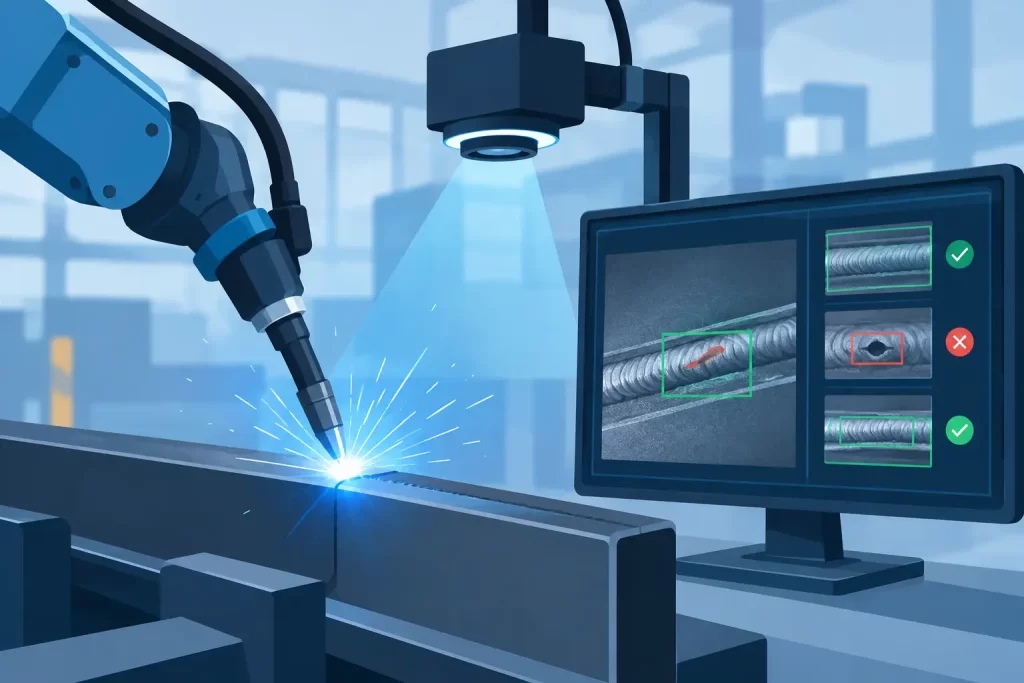
Сварочная ячейка, производящая сотни деталей за смену, не может зависеть от того, заметит ли оператор каждый подрез, группу пор или нестабильный профиль сварного шва при рабочей скорости линии. Поэтому возникает вопрос: может ли ИИ распознавать дефекты сварки? Да, если система обучена на релевантных данных реального процесса и использует датчики, которые действительно способны выявить конкретный дефект. Такая система не заменяет инженеров-сварщиков или квалифицированные процедуры контроля. Это дополнительный уровень распознавания, который способен выявлять паттерны, оценивать риск и инициировать действия достаточно быстро, чтобы влиять на производство.
Может ли ИИ надёжно распознавать дефекты сварки?
ИИ способен распознавать многие дефекты сварки, особенно видимые поверхностные дефекты и повторяемые аномалии процесса. Системы на основе камер могут выявлять такие нарушения, как чрезмерное разбрызгивание, подрезы, наплывы, неполное заполнение, видимые поверхностные трещины, нестабильную ширину шва и неправильную геометрию сварного соединения. Тот же подход к распознаванию можно использовать для проверки наличия шва, его расположения, непрерывности и правильности совмещения соединяемых элементов.
Надёжность определяется не столько самим термином «инспекция с помощью ИИ», сколько всей измерительной цепочкой. Качество изображения, освещение, положение камеры, позиционирование детали, материал сварного соединения, геометрия стыка и качество обучающего набора определяют, что именно сможет распознавать модель. Модель, обученная на чистых изображениях одного типа сварного шва, может работать значительно хуже при появлении отражающей нержавеющей стали, изменении угла горелки или использовании другой оснастки.
Поэтому практический вопрос заключается не в том, способен ли ИИ распознавать вообще все дефекты сварки. Важно определить, способна ли конкретная конфигурация датчиков обнаруживать определённые классы дефектов с приемлемой вероятностью обнаружения и допустимым уровнем ложных срабатываний для конкретного сварочного процесса.
Для поверхностных и внутренних дефектов требуются разные данные
Машинное зрение особенно эффективно, когда дефект изменяет видимую поверхность сварного шва. При стабильном освещении и контролируемой геометрии обзора обученная система распознавания может быстро и стабильно классифицировать визуальные состояния. Это особенно полезно в роботизированных сварочных ячейках, автоматизированных сборочных линиях и станциях финального контроля, где положение детали и продолжительность цикла заранее известны.
Однако не все критические дефекты видимы. Несплавление, неполное проплавление, внутренняя пористость и внутренние трещины могут требовать ультразвуковых, радиографических, вихретоковых, тепловых, акустических, электрических данных или анализа форм сигналов процесса. ИИ не отменяет физические принципы дефектоскопии. Он анализирует только те сигналы, которые система способна ему предоставить.
Например, система ИИ может анализировать формы сварочного тока и напряжения, выявляя сигнатуры, связанные с нестабильностью дуги или риском недостаточного проплавления. Вибрационный или акустический датчик может обнаружить изменения в поведении процесса. Ультразвуковое сканирование может предоставить данные для классификации внутренних дефектов. В каждом случае модель должна обучаться на подтверждённых результатах, а не на предположениях, основанных только на внешнем виде сигнала.
Это различие особенно важно при закупке оборудования и проектировании системы. Высокая точность визуальной модели сама по себе не является доказательством внутренней целостности сварного соединения, если выбранный датчик и метод валидации не позволяют сделать такой вывод.
Что необходимо промышленной системе инспекции с ИИ
Полноценная система распознавания сварных дефектов объединяет датчики, обучение, логику принятия решений и интеграцию с производственной ячейкой. Модель ИИ является лишь одним компонентом такой системы.
Во-первых, датчик должен выдавать воспроизводимые данные. Для визуального контроля это обычно означает контролируемое освещение, подходящую оптику, фиксированное рабочее расстояние и механическую организацию, минимизирующую блики, перекрытие объекта и загрязнение. Для мониторинга процесса необходима синхронизированная регистрация тока, напряжения, подачи проволоки, скорости перемещения, аудиосигналов или других важных параметров.
Во-вторых, обучающие данные должны отражать реальные производственные вариации. Они должны содержать как допустимые сварные соединения, так и подтверждённые типы дефектов, разные партии материала, нормальные изменения обработки поверхности, а также реалистичные изменения загрязнения и освещения. Если основную проблему представляют редкие дефекты, сбор и разметка достаточного количества примеров могут оказаться самой сложной частью проекта. Команды могут дополнять естественно возникающие дефекты контролируемыми испытаниями, однако такие примеры всё равно должны соответствовать реальным механизмам отказа.
В-третьих, пороги принятия решения должны учитывать эксплуатационную стоимость ошибок. Ложное принятие может пропустить несоответствующую деталь дальше по производственному процессу. Ложная отбраковка создаёт ненужную переделку, задерживает производство и снижает доверие к системе. Правильный порог будет существенно отличаться для косметического сварного шва на некритичном корпусе и для конструктивного элемента, влияющего на безопасность.
Наконец, система должна передавать результат в форме, которую производственная ячейка способна использовать. Это может быть сигнал «годно/брак», категория дефекта, показатель уверенности, сохранённое изображение инспекции или команда на перенаправление детали на дополнительную проверку. Прослеживаемость часто не менее важна, чем мгновенное решение, особенно когда специалистам по качеству необходимо анализировать повторяющиеся дефекты по сменам, машинам, программам или партиям материала.
Почему Edge AI подходит для сварочных процессов
Сварочные линии особенно хорошо подходят для периферийного распознавания. Решения часто необходимо принимать непосредственно во время сварочного цикла или сразу после него, пока деталь ещё можно доработать или удалить из процесса. Постоянная передача видео высокого разрешения или быстрых технологических сигналов на удалённую облачную платформу может увеличивать задержку, потреблять сетевые ресурсы и усложнять эксплуатацию в ограниченных промышленных средах.
Периферийный контроллер может получать данные датчиков, выполнять распознавание локально и отправлять в системы предприятия только результат, запись события или выбранное изображение-доказательство. Это обеспечивает предсказуемое время реакции и позволяет инспекции продолжать работу даже при отсутствии внешнего подключения. Такой подход также уменьшает необходимость передавать чувствительные производственные данные за пределы предприятия.
Для обучаемых промышленных нейронных контроллеров энергоэффективная встраиваемая работа особенно полезна, если инспекцию необходимо добавить к существующему оборудованию без установки мощного сервера на каждой станции. Выбор оборудования при этом по-прежнему зависит от сложности модели, пропускной способности датчиков, требуемого времени цикла и количества одновременно контролируемых точек. Небольшая станция, проверяющая наличие сварного шва, архитектурно значительно проще многокамерной системы, анализирующей сложную геометрию сварного соединения.
NeuroTechnologijos реализует этот периферийный подход с помощью обучаемых нейронных контроллеров и программных модулей, способных обрабатывать изображения, видео, аудио, вибрацию и другие неструктурированные сигналы в промышленных условиях. Такая гибкость важна, поскольку качество сварки редко можно полностью объяснить только одним источником данных.
ИИ должен классифицировать риск, а не скрывать неопределённость
Наиболее надёжный вариант внедрения использует ИИ для повышения стабильности и скорости инспекции, сохраняя при этом квалифицированные процедуры человеческой проверки и неразрушающего контроля. ИИ может немедленно отметить аномалию, связать её с производственной записью и направить внимание на нужную деталь или конкретный участок шва. Он также способен обнаруживать постепенный дрейф процесса ещё до того, как появятся явные дефекты и процесс значительно выйдет за пределы оптимального рабочего диапазона.
Однако результат классификатора не является автоматически окончательным решением о пригодности детали. Система может обнаружить признак, требующий проверки в соответствии с применимым стандартом, спецификацией заказчика или внутренними критериями приемки. В регулируемых, герметичных, аэрокосмических и других критичных для безопасности применениях требования к полномочиям приемки, документации, калибровке и валидации продолжают действовать.
Именно здесь особенно важна объяснимая доказательная информация. Операторы и инженеры по качеству должны иметь доступ к области изображения, интервалу формы сигнала или паттерну датчика, который привёл к тревоге. Решение «годно/брак» из чёрного ящика без сохранённого контекста сложно диагностировать, улучшать и защищать во время аудита.
Разумный способ начать
Начинайте с одной узко определённой задачи контроля. Например, с проверки наличия сварного шва на известном соединении, обнаружения поверхностного подреза выше заданного порога или распознавания нестабильного поведения дуги, связанного с последующей переделкой. Сначала определите текущий базовый уровень с помощью ручной инспекции и подтверждённых записей качества, а затем измерьте, улучшает ли система ИИ скорость обнаружения, воспроизводимость или реакцию технологического процесса.
Пилотный проект должен включать сложные, но нормальные условия: различия между деталями, смены операторов, загрязнённую оснастку, реалистичные отражения и изменения расходных материалов. Демонстрация на заранее выбранных примерах полезна, но она не подтверждает качество работы в производстве. Систему необходимо тестировать на данных, не использованных при обучении, и в реальной эксплуатации, а классификации дефектов должны подтверждаться соответствующим методом контроля.
Когда результаты станут стабильными, интегрируйте выход распознавания в план управления качеством. Определите, что должно происходить после тревоги, кто проверяет неоднозначные случаи, как обновляются модели и как контролируется их эффективность во времени. Сварочные процессы меняются из-за износа оснастки, изменения поставок материалов, обновления программ и корректировок операторов. Системам распознавания требуется такая же дисциплинированная эксплуатация, как и другому производственному измерительному оборудованию.
ИИ приносит наибольшую пользу, когда превращает инспекцию из запоздалой точки контроля качества в быстрый сигнал обратной связи для сварочного процесса. Начните с механизма дефекта, создающего наибольшие затраты или риск, выберите датчики, которые действительно способны его наблюдать, и валидируйте результат в соответствии со стандартами, которым должна соответствовать продукция.
