

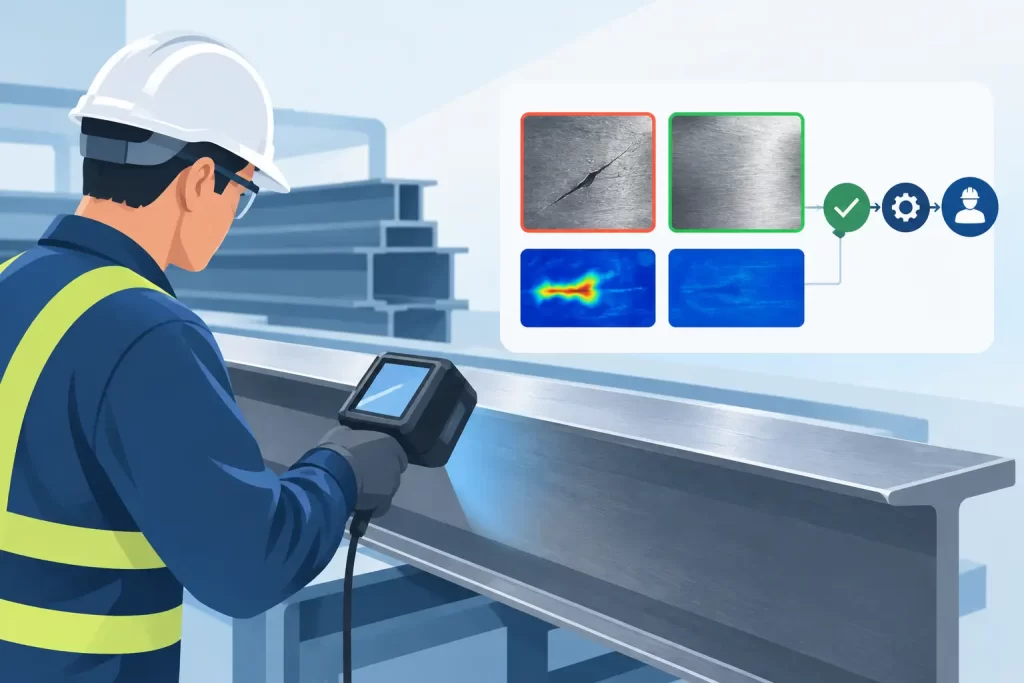
Система инспекции поверхности оправдывает своё место на линии производства стали только тогда, когда её результат меняет производственное решение. Результаты инспекции поверхности стали должны сообщать оператору, PLC или системе качества, что было обнаружено, где именно это произошло, насколько серьёзен дефект и может ли материал продолжить движение, быть переведён в более низкий сорт, отправлен на доработку или забракован. Большое количество обнаруженных дефектов без координат, уровня уверенности и воспроизводимости не является практически полезной информацией о качестве.
Для производителей и переработчиков стали, а также OEM-производителей инженерная задача состоит не просто в обнаружении визуальных изменений. Необходимо на скорости линии отделять реальные дефекты от окалины, масла, изменений освещения, следов валков, воды, вибрации и нормальной текстуры материала. Поэтому полезным результатом является контролируемый измерительный выход, а не архив изображений.
Что должны содержать результаты инспекции поверхности стали
Результат инспекции должен начинаться с классификации дефекта, однако одной классификации недостаточно. Практический отчёт связывает обнаруженное состояние с идентификатором рулона, сляба, листа, полосы или детали, а также с его физическим положением. Это позволяет сопоставлять группы дефектов с последовательностью разливки, стадией травления, конкретной прокатной клетью, процессом нанесения покрытия или операцией перемещения материала.
Полный результат обычно включает тип дефекта, степень серьёзности или предполагаемые размеры, сторону поверхности, координату или продольную позицию, временную метку, производственный заказ и уровень уверенности модели. Точный набор полей зависит от процесса. На непрерывной линии полосы ключевыми являются продольное и поперечное положение. Для отдельных изготовленных деталей координата относительно камеры может быть преобразована в CAD-элемент, позицию в оснастке или систему координат робота.
Пороговые значения серьёзности необходимо задавать осознанно. Небольшая царапина может быть допустима для конструкционного материала, но недопустима для наружной автомобильной панели или материала для бытовой техники. Система инспекции должна сохранять измеренные данные, одновременно позволяя изменять правила приёмки в зависимости от сорта продукции, требований заказчика и последующего технологического маршрута.
Обнаружение и решение о дальнейшей судьбе материала — не одно и то же
Модель машинного зрения может определить тёмную линейную особенность, однако производственная система всё равно должна установить, является ли она царапиной, трещиной, следом валка, остаточной окалиной или безвредной текстурой. Также может потребоваться определить, превышает ли этот признак допустимую длину, ширину, плотность или предел для конкретной зоны.
Это различие важно, поскольку ложная отбраковка создаёт прямые затраты: ненужное снижение сорта, дополнительные трудозатраты на повторную инспекцию и нарушение движения материала. Пропущенные дефекты создают другой, зачастую более серьёзный риск — рекламации, доработку, угрозы безопасности или отказ продукции в эксплуатации. Правильная рабочая точка зависит от риска качества конкретного применения, а не от универсальной цели по точности модели.
Почему результаты меняются на реальных линиях стали
Сталь является сложным визуальным объектом, поскольку её внешний вид зависит от технологического процесса. Горячий материал может создавать окалину и тепловые искажения. Холоднокатаные, оцинкованные, окрашенные или полированные поверхности имеют различное отражательное поведение. Загрязнение поверхности, отложения на защитном стекле камеры и изменения угла освещения могут менять контраст изображения без какого-либо реального изменения качества материала.
Модель, обученная только на чистых образцах, часто показывает хорошие результаты на демонстрации и значительно худшие после нескольких недель работы на линии. Результаты инспекции необходимо оценивать по всему рабочему диапазону: сорта продукции, ширины, скорости, типы поверхности, температуры, состояния освещения и ожидаемые уровни загрязнения. Важно не то, распознаёт ли система отдельный дефект в идеальных условиях, а сохраняет ли она заданные показатели обнаружения при нормальной работе линии.
Механические факторы не менее значимы. Вибрация камеры, проскальзывание энкодера, нестабильное рабочее расстояние, смещение фокуса объектива и ошибки синхронизации могут ухудшать точность координат. Если линия останавливается и затем запускается снова, система должна сохранять отслеживание материала, чтобы координаты дефектов оставались корректными. Изображение без надёжной связи с конкретной позицией материала представляет собой доказательство, которое сложно эффективно использовать.
Калибровку необходимо рассматривать как элемент производственного контроля
Калибровку часто воспринимают только как этап установки. В эксплуатации ею следует управлять как любым другим контролируемым измерительным процессом. Оптическая калибровка проверяет поле зрения, масштаб, фокус, экспозицию и равномерность освещения. Геометрическая калибровка синхронизирует несколько камер и связывает координаты изображения с координатами линии. Технологическая калибровка подтверждает, что указанные системой размеры и положения дефектов соответствуют проверенным физическим измерениям.
Эталонные образцы полезны, но они должны отражать реальные механизмы дефектов, а не идеализированные метки. Контрольный набор может включать царапины, ямки, включения, трещины, дефекты покрытия, типичные паттерны окалины и допустимые вариации поверхности. Регулярные проверки на этих образцах позволяют заметить ухудшение качества до появления реального пропуска дефекта.
Построение конвейера результатов для быстрых решений
Архитектура должна переводить данные от получения изображения к действию с минимальной неоднозначностью. Камеры или line-scan-сенсоры получают данные о материале; предварительная обработка нормализует полезные характеристики сигнала; обученный классификатор определяет паттерны; правила объединяют классификацию с требованиями к продукту; затем результат передаётся на операторские экраны, в логику PLC, MES или базы данных качества.
Периферийная обработка особенно важна там, где скорость линии, объём изображений, задержка или сетевые ограничения делают централизованный анализ непрактичным. Передача всего необработанного видео в удалённую инфраструктуру создаёт нагрузку на сеть и хранение, одновременно задерживая решения об отбраковке или перенаправлении материала. Локальный контроллер способен классифицировать сигнал рядом с машиной и передавать компактные структурированные события вместо нефильтрованного потока.
Для задач, требующих быстрого распознавания паттернов при ограниченном энергопотреблении и встроенном развёртывании, обучаемое нейронное оборудование может быть практичной альтернативой крупным серверным стекам инференса. NeuroTechnologijos реализует такой подход с помощью контроллеров NT Adaptive и программных модулей, предназначенных для обработки изображений, видео, вибрации, аудио и других неструктурированных сигналов в промышленной среде.
При этом периферийное развёртывание не отменяет инженерную дисциплину. Моделям всё равно необходимы репрезентативные обучающие данные, контроль версий, валидация и управляемые обновления. Преимущество заключается в том, что задержкой принятия решения и зависимостями системы проще управлять непосредственно в точке инспекции.
Обучайте модель на той производственной вариативности, которая действительно имеет значение
Полезный обучающий набор включает как дефекты, так и допустимые состояния, которые могут быть ошибочно приняты за дефекты. Для поверхности стали отрицательный класс — это не просто пустое изображение. Он включает нормальное зерно, сварные швы там, где они допустимы, окалину, масляную плёнку, штампованные элементы, вариации покрытия, градиенты освещения и ожидаемые технологические следы.
Примеры дефектов необходимо размечать с точностью, соответствующей принимаемому решению. Если система должна только отправлять материал на ручную проверку, широких категорий может быть достаточно. Если она управляет автоматической сортировкой или классификацией по клиентскому сорту, разметка должна значительно точнее учитывать подтип дефекта, размер, зону и степень серьёзности.
Показатели модели следует представлять через производственно значимые метрики. Precision и recall полезны, но их необходимо анализировать отдельно по типу дефекта, семейству продукции, скорости линии и состоянию поверхности. Один агрегированный показатель может скрыть слабую работу на редком, но критическом классе трещин. Матрицы ошибок, уровень ложной отбраковки, процент пропущенных дефектов и задержка решения дают гораздо более полезную эксплуатационную картину.
Представляйте результаты отдельно для операторов и инженеров по качеству
Экран оператора не должен заставлять пользователя интерпретировать каждое изображение. Он должен достаточно ясно показывать текущее состояние материала, карту дефектов, серьёзность, уверенность и необходимое действие, чтобы оператор мог быстро реагировать. Соответствующий фрагмент изображения или видеосегмент должен оставаться доступным для проверки, особенно в период настройки системы.
Инженерам по качеству необходим другой уровень представления. Им нужны тренды по рулону, плавке, смене, сорту продукции, состоянию машины и позиции дефекта. Повторяющийся паттерн возле одного края полосы может указывать на состояние валка или проблему выравнивания направляющей. Рост плотности дефектов покрытия после изменения процесса может выявить причину до накопления большого объёма готовой продукции.
Прослеживаемость превращает инспекцию из простой сортировки в инструмент изучения процесса. Когда события на поверхности связаны с параметрами предыдущих стадий и последующими результатами качества, команда может отличить артефакт датчика от реального изменения технологии. Именно на этом этапе данные инспекции начинают помогать анализу первопричин, а не только документировать несоответствия.
Валидируйте результаты до автоматизации последствий
Автоматическую отбраковку следует внедрять поэтапно. Начните с shadow mode, когда система записывает рекомендации, а опытные инспекторы продолжают принимать обычные решения. Сравнивайте результаты на достаточно широком диапазоне продукции и процессов, чтобы выявить пограничные случаи. После этого автоматизируйте менее рискованные действия — например, маркировку, сигнализацию или направление на дополнительную проверку — прежде чем разрешать необратимую сортировку материала.
Критерии приёмки должны определять не только точность распознавания. Установите максимально допустимое время реакции, погрешность координат, уровень пропущенных дефектов для критических классов, частоту ложной отбраковки, доступность системы, правила хранения изображений и поведение при низкой уверенности. Хорошо спроектированная система должна иметь определённое fallback-состояние, а не молча превращать неопределённость в решение «принять».
Наиболее ценные результаты инспекции поверхности стали — те, которые поступают достаточно рано и содержат достаточно контекста, чтобы изменить следующее физическое действие. Если проектировать измерение, классификацию и поток данных вокруг этого решения, инспекционная станция становится частью управления процессом, а не просто финальной точкой контроля.
